
技术参数 TECHNICAL PARAMETER
以下零件照片与参数逐项取自服务器丢失前的旧官网产品详情页(约 2019 年素材),属于历史公开资料,仅用于还原产品档案,不代表现时的产能、精度或交期承诺;实际以图纸评审后的正式报价单为准。
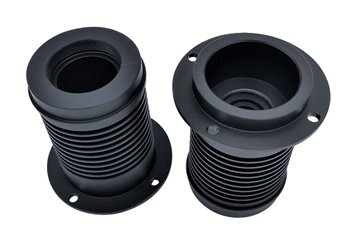
| 产品名称 | 联轴器零件加工 |
|---|---|
| 产品工艺 | 自动/数控车床加工 |
| 产品材质 | 铝合金 |
| 材质特性 | 耐腐蚀、耐热、机械强度较好 |
| 打样周期 | 1~3天 |
| 日产能值 | 10000 |
| 工艺精度 | ±0.01mm [按客户来图加工] |
| 品牌名称 | 鼎捷峰 |
| 产品产地 | 中国深圳 |
产品详情 / PRODUCT DETAILS
联轴器连接两根轴并传递扭矩,常见一体式弹性联轴器、刚性套筒与法兰式结构。加工重点是两端配合孔的同轴度、键槽或夹紧缝的对称性,以及螺栓孔的分度精度。
产品用途
伺服电机与丝杠连接、编码器传动、自动化设备动力轴对接、测试台架。
产品优势(工艺角度)
- 一次装夹镗两端孔,同轴度更容易保证
- 整体式弹性结构无背隙,适合往复定位
- 夹紧式设计不损伤轴表面,拆装方便
加工工艺要点
- 两端孔尽量在同一次装夹完成
- 开缝弹性结构注意切割后应力释放引起的变形
- 键槽对称度用分度或对称铣削控制
- 螺栓孔按节圆分度加工,装配时按扭矩对角锁紧
常见材料
检验关注点
发图纸时请带上
- 两端轴径与配合等级
- 额定扭矩与转速
- 是否允许背隙
- 键槽 / 夹紧方式
常见问题
联轴器两端孔为什么要一次装夹?
分两次装夹会引入夹持基准误差,直接表现为两轴不同心,运行时产生振动和轴承附加载荷。这是通用工艺原理,具体公差按设计给定。
刚性联轴器和弹性联轴器怎么选?
两轴对中好、要求零背隙时用刚性;存在少量安装偏差或需要减振时用弹性。弹性联轴器会牺牲一点扭转刚度。选型需按对中精度与扭矩确定。