
这一类零件的典型工艺路线
- 材料确认
- 车/铣基准
- 配合特征精加工
- 热处理或表面处理(按需)
- 精修配合面
- 全尺寸检验
本组典型零件
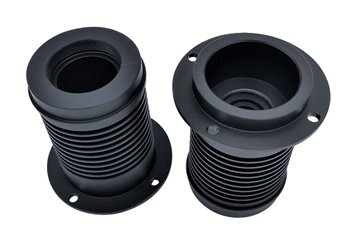
联轴器零件加工
传递扭矩的回转件,两端孔的同轴度比外径尺寸更要紧。
查看工艺要点 →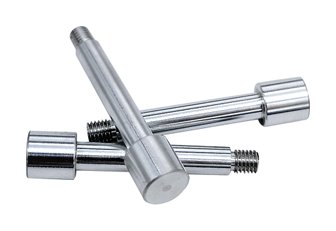
连接杆加工
细长杆件,直线度与两端螺纹同轴度是主要难点。
查看工艺要点 →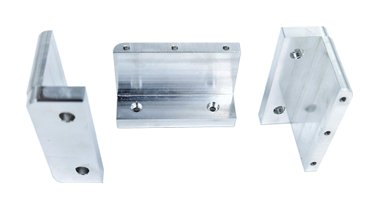
铝材零件加工
以铝型材或铝板为毛坯的二次加工件,重点是基准与氧化尺寸链。
查看工艺要点 →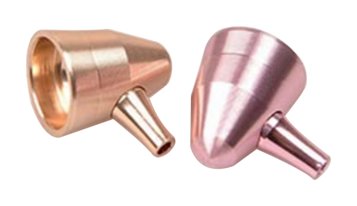
耳机壳零件加工
小而薄、曲面多,外观一致性与装配止口是难点。
查看工艺要点 →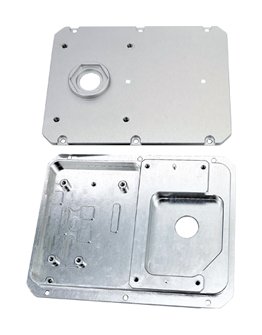
遮光罩零件加工
光学结构件,重点是内壁消光、边角锐利度和杂散光控制。
查看工艺要点 →发图纸询价时请带上
- 配合件图纸或装配关系说明
- 孔/轴配合等级(如 H7/g6)
- 形位公差要求
- 材料与热处理状态
- 表面处理与膜厚要求
- 是否需首件检验报告
常见问题
零件加工的配合公差怎么标?
常见做法是在图纸上直接标孔轴配合代号或极限偏差,并注明基准。只写「±0.01」而不给基准,装配时仍可能对不上。这是通用制图经验,具体按产品设计确定。
为什么配合件建议做首件检验?
因为配合尺寸、形位公差和表面处理后的尺寸变化会叠加。首件用二次元影像或专用量具确认后再批量,能减少整批返工。是否出具报告按订单约定。