
技术参数 TECHNICAL PARAMETER
以下零件照片与参数逐项取自服务器丢失前的旧官网产品详情页(约 2019 年素材),属于历史公开资料,仅用于还原产品档案,不代表现时的产能、精度或交期承诺;实际以图纸评审后的正式报价单为准。
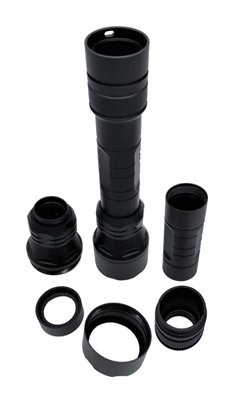
| 产品名称 | 手电筒外壳加工 |
|---|---|
| 产品工艺 | CNC加工 |
| 产品材质 | AL |
| 材质特性 | 耐腐蚀、耐热、机械强度较好 |
| 打样周期 | 1~3天 |
| 日产能值 | 10000 |
| 工艺精度 | ±0.01mm [按客户来图加工] |
| 品牌名称 | 鼎捷峰 |
| 产品产地 | 中国深圳 |
产品详情 / PRODUCT DETAILS
手电筒外壳属于多段筒形薄壁外观件,通常由 CNC 或车铣复合加工出筒身、螺纹段、密封圈槽与端面。旧站公开材质为 AL(铝合金),工艺为 CNC加工。除尺寸外,各段外圆的接刀痕、阳极氧化色差与螺纹配合都会影响成品手感。
产品用途
手持照明设备外壳、便携仪器筒形壳体、需要防水圈与螺纹装配的圆柱形外壳。
产品优势(工艺角度)
- 整体加工便于保证各段外圆与螺纹同轴
- 可把密封圈槽、螺纹与安装面集成在同一毛坯
- 铝合金小批量打样不需要开模
加工工艺要点
- 筒身用软爪或胀套夹持,避免夹成椭圆
- 螺纹段与密封圈槽以同一基准加工
- 外观面统一走刀方向,减少接刀痕
- 阳极氧化前明确色号,配合螺纹按图纸决定是否遮蔽
常见材料
检验关注点
发图纸时请带上
- 筒身外径、总长与壁厚
- 螺纹规格与配合件
- 密封形式与圈槽尺寸
- 表面处理、色号与遮蔽要求
常见问题
手电筒外壳为什么要控制各段同轴?
筒身、螺纹与密封圈槽不同轴会让装配后偏心、手感发涩,也可能影响密封。常见做法是一次装夹完成主要特征,或用同一基准翻面。这是通用工艺原理。
氧化后螺纹会不会拧不动?
会,膜层会让螺纹变紧。通用做法是螺纹遮蔽,或氧化后用丝锥回一次;图纸上应明确是否允许。