
这一类零件的典型工艺路线
- 毛坯下料
- 粗铣外形与基准面
- 半精加工
- 精铣配合面与孔系
- 钻孔攻牙
- 去毛刺
- 表面处理
- 检验
本组典型零件
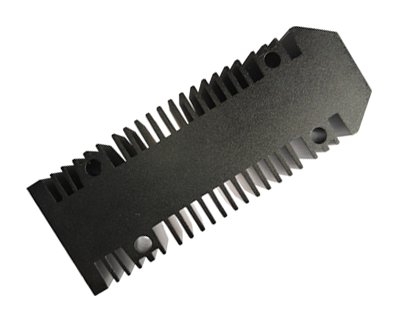
散热器CNC加工
薄齿、深腔、大面积平面,铣削时最容易遇到变形与振刀。
查看工艺要点 →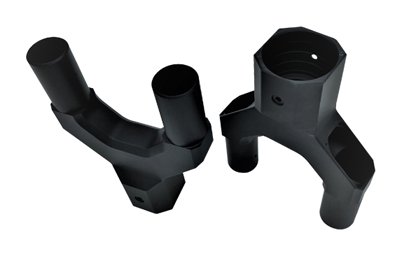
支架CNC加工
看似简单,难点在多面孔位与装夹基准的统一。
查看工艺要点 →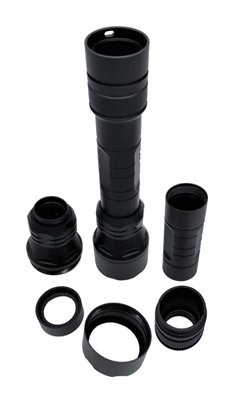
手电筒外壳加工
筒形外观壳体,外圆纹理、螺纹段与装配止口的同轴关系最要紧。
查看工艺要点 →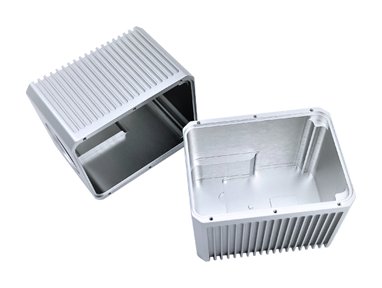
外壳CNC加工
外观件,尺寸之外还要控制表面纹理、棱边与拼接缝隙。
查看工艺要点 →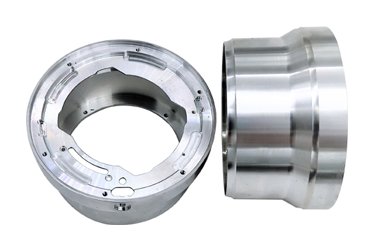
数码相机底座加工
薄壁筒形回转件,内腔止口与安装面的同轴度决定镜头装配精度。
查看工艺要点 →发图纸询价时请带上
- 2D 图纸(标注基准与关键尺寸公差)
- 3D 模型(STEP / X_T 优先)
- 材料牌号与状态
- 数量与是否分批量交付
- 表面处理及遮蔽要求
- 形位公差与检验要求
常见问题
CNC加工报价主要看哪几项?
通用做法是看材料、装夹次数、特征数量与精度等级、表面处理以及批量。装夹次数和公差等级对工时影响往往比零件本身尺寸更大。具体价格需按图纸评审,本页不给固定单价。
没有 3D 模型能报价吗?
简单的板类、回转体零件有完整 2D 图纸通常可以先做初步评估;有曲面、多面斜孔或复杂腔体时建议补 3D 模型,否则工序与工时容易估偏。