
这一类零件的典型工艺路线
- 棒料/管料下料
- 车端面与外圆
- 钻孔镗孔
- 车槽与螺纹
- 铣侧面特征(车铣复合)
- 去毛刺
- 检验
本组典型零件
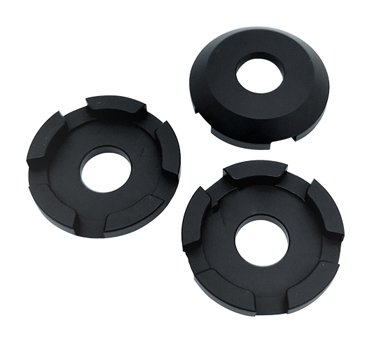
连接器零件加工
带卡槽的环形回转件,内孔配合与槽位分度比外径更关键。
查看工艺要点 →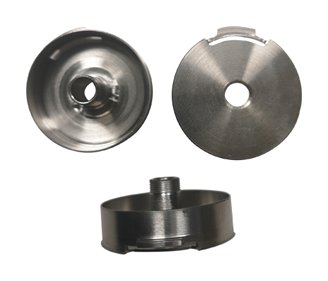
电机壳加工
薄壁筒形件,内孔同轴度与端面垂直度决定装配精度。
查看工艺要点 →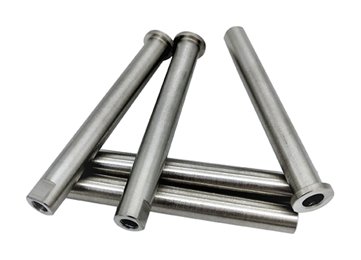
连接杆加工(长杆型)
细长管状杆件,直线度、两端孔同轴度与端部螺纹是主要控制点。
查看工艺要点 →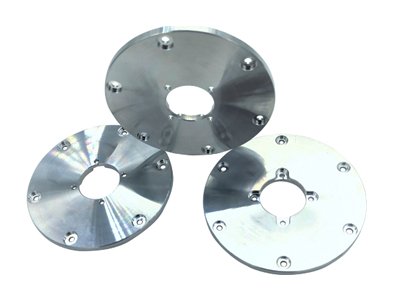
法兰加工
盘类连接件,螺栓孔分度与密封面平面度是重点。
查看工艺要点 →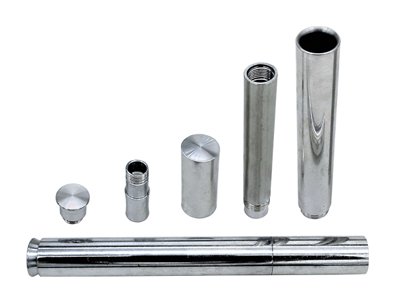
笔杆加工
细长薄壁外观件,表面一致性、同心度与重量分布是重点。
查看工艺要点 →发图纸询价时请带上
- 最大外径与总长
- 内孔尺寸与深度
- 螺纹规格与等级
- 同轴度/圆跳动要求
- 材料牌号与棒料规格
- 表面粗糙度与处理
常见问题
车削件为什么强调一次装夹?
外圆、内孔和端面若分两次装夹,夹持基准变化会直接带来同轴度误差。车铣复合或带动力刀塔设备可在同一次装夹里完成大部分特征。这是通用工艺原理。
细长轴类加工容易出什么问题?
主要是让刀、振刀和弯曲变形。常见对策是使用跟刀架或中心架、减小背吃刀量、分粗精工序并控制顶尖支撑力,具体参数按长径比与材料定。